ABS пластик: ударопрочный материал для 3D печати

Характеристики ABS пластика
ABS (акрилонитрилбутадиенстирол) — это один из самых популярных термопластичных полимеров, широко известный благодаря своей исключительной ударной вязкости и прочности. Это материал, из которого делают корпуса бытовой техники, детали автомобилей и даже LEGO-кирпичики. Сочетание трех компонентов в его составе обеспечивает уникальный баланс свойств: прочность, жесткость и технологичность.
- Плотность: 1,04–1,08 г/см³
- Температура плавления: 210–250 °C (зависит от марки)
- Температура стеклования: ~105 °C
- Рабочая температура (кратковременная): до 90–100 °C
- Ударная прочность: высокая
- Сопротивляемость царапинам и истиранию: хорошая
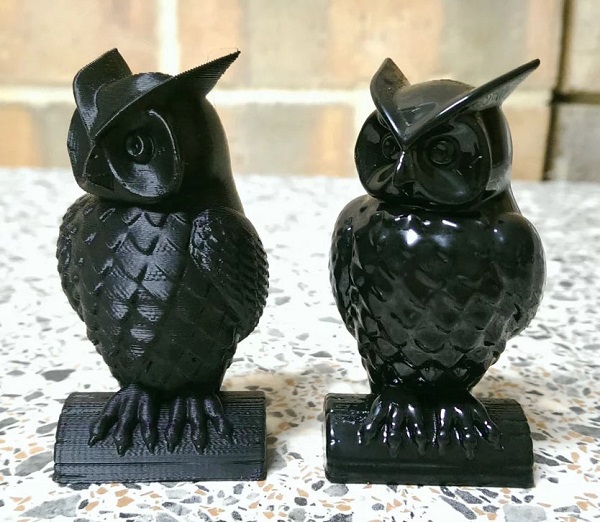
Рабочий диапазон температур ABS значительно выше, чем у PLA и PETG, что делает его предпочтительным материалом для деталей, эксплуатируемых в тепле. Пластик обладает низкой гигроскопичностью (ниже, чем у PETG), но для получения идеального результата его рекомендуется хранить в сухом месте. ABS легко поддается механической обработке — его можно пилить, сверлить, клеить и шлифовать. В качестве растворителя используется ацетон, который разглаживает поверхность и делает слои практически невидимыми.
Безопасность ABS: важные нюансы
При печати ABS выделяется характерный запах, который многие описывают как «пластиковый» или «химический». Это связано с выделением стирола в процессе нагрева. Хотя его концентрация обычно невысока, использование принтера в закрытом помещении без вентиляции не рекомендуется. Для безопасной работы с ABS обязательно использовать принтер с закрытой камерой и системой фильтрации воздуха (например, с угольным фильтром), либо печатать в хорошо проветриваемом помещении.

Плюсы и минусы ABS пластика для 3D-печати
Достоинства ABS
- Высокая прочность и ударная вязкость. Это главный козырь ABS. Он значительно прочнее и жестче PETG и PLA, отлично выдерживает ударные нагрузки и не трескается при падениях.
- Термостойкость. ABS сохраняет свои свойства при температурах до 100 °C, что делает его идеальным для деталей в автомобилях, электронике и бытовых приборах.
- Отличная обрабатываемость. Легко шлифуется, сверлится и, что самое важное, поддается химическому выравниванию парами ацетона, что позволяет получать глянцевые и прочные поверхности без следов слоев.
- Хорошее соотношение жесткость/гибкость. Материал достаточно жесткий, но при этом не хрупкий, обладает некоторой эластичностью.
- Низкая гигроскопичность. Менее подвержен влиянию влаги по сравнению с нейлоном и PETG.
Недостатки ABS
- Сильная усадка и коробление. Основная проблема при печати ABS. Из-за высокой температуры плавления и большой разницы с температурой окружающей среды, большие плоские детали имеют тенденцию отслаиваться от стола и деформироваться.
- Требовательность к условиям печати. Обязательна закрытая камера для избегания сквозняков и создания стабильной горячей среды, иначе гарантировано расслоение и трещины.
- Запах. Как упоминалось выше, требует хорошей вентиляции или фильтрации.
- Сложность в печати. Настройка ABS требует больше опыта, чем настройка PLA или даже PETG. Это не материал для новичков.
- Небиоразлагаемый. Как и PETG, не разлагается в природе.
Что печатают из ABS: области применения
Благодаря своей прочности, жесткости и термостойкости, ABS является выбором профессионалов для создания функциональных и нагруженных деталей:
- Инженерные прототипы и функциональные детали машин и механизмов;
- Корпуса и детали для электроники (корпуса приборов, платы, крепления для компонентов);
- Автомобильные детали (обшивка, клипсы, элементы моторного отсека, не подвергающиеся сильному нагреву);
- Бытовые изделия (шестеренки, ручки, инструменты, детали игрушек);
- Спортивный инвентарь и оснастка;
- Промышленная оснастка и приспособления для производства.
Модификации ABS: ABS+, Carbon, и другие
Базовый ABS — проверенная классика, но для специфических задач выпускаются модифицированные версии.
Пластик ABS+
В эту категорию входят составы с добавками, снижающими усадку и коробление, улучшающими межслойную адгезию и текучесть. ABS+ прощает больше ошибок в настройках и менее критичен к сквознякам, что делает его хорошим выбором для перехода с PLA на более серьезные пластики.
Пластик ABS Carbon
Наполнение карбоновым волокном делает материал невероятно жестким и прочным на изгиб, значительно снижая усадку. Такие детали обладают превосходной стабильностью размеров. Однако, изделие становится более хрупким к ударным нагрузкам, чем чистый ABS. Для печати требуется износостойкое стальное сопло из-за абразивности наполнителя.
Пластик ABS для высокотемпературной печати
Некоторые производители выпускают версии с повышенной температурой стеклования (до 110–120 °C). Это используется для деталей, работающих в экстремальных условиях, например, в горячих цехах или в непосредственной близости от двигателей.
Постобработка изделий из ABS: шлифовка и химия
ABS — настоящий кладезь возможностей для постобработки. Его можно отлично шлифовать, начиная от грубой зернистости и заканчивая нулевкой, добиваясь ровной матовой поверхности.
Также ABS легко склеивается специальными клеями на основе дихлорметана или тем же ацетоном, что позволяет создавать крупные сборные конструкции. После обработки ацетоном детали можно красить любыми типами красок.
Советы по печати ABS пластиком: температура и скорость
Печать ABS требует дисциплины и правильной подготовки. Это ключ к получению качественной и прочной детали.
Температура стола для ABS
Для борьбы с короблением стол необходимо нагревать до 90–110 °C. Чем выше температура стола, тем лучше адгезия, но важно не перегреть, иначе нижние слои могут размягчиться. Для улучшения сцепления настоятельно рекомендуется использовать специальный клей для ABS (раствор ABS в ацетоне), клей-карандаш или полиимидную ленту (каптон). Стеклянный стол без покрытия может не дать достаточной адгезии.
Температура экструдера для ABS
Оптимальная температура хотэнда — 230–260 °C. Точное значение подбирается экспериментально под конкретный бренд. Слишком низкая температура приведет к плохой межслойной адгезии, а слишком высокая — к деградации пластика и обильному дымообразованию.
Скорость печати ABS
ABS обычно печатают на средних и высоких скоростях — от 40 до 80 мм/с. Слишком медленная печать может привести к перегреву мелких деталей. Главное правило — печатать без обдува модели. Вентилятор обдува детали должен быть полностью отключен (0%), так как любое охлаждение вызывает усадку и расслоение. Обдув хотэнда (для радиатора) должен работать на 100%.
Влияние внешних факторов и подготовка камеры
Это самый критичный момент. Печать ABS строго рекомендуется проводить в закрытой камере принтера. Температура внутри камеры должна стабилизироваться на уровне 40–60 °C для крупных деталей. Любой сквозняк, движение воздуха (включая хождение рядом) или смена температуры приведет к короблению. Некоторые профессионалы предварительно прогревают камеру и даже используют «юбку» — большую стенку вокруг модели, которая помогает удерживать тепло.
Итоги: стоит ли выбирать ABS вместо PETG и PLA?
ABS — это выбор для тех, кому нужна максимальная прочность и термостойкость. Да, он сложен в печати, требует закрытого принтера, вентиляции и опыта. Но результат стоит того: вы получаете детали, которые по прочности и долговечности не уступают серийно произведенным промышленным изделиям. Если ваша задача — не просто декор, а рабочий инструмент, прототип для испытаний или деталь для автомобиля, ABS будет превосходным выбором. PETG — это компромисс, а ABS — это серьезный подход для профессионалов и энтузиастов, готовых освоить его особенности.